啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
工作时代背景
:
生活区个人空间有限责任,有机废气物排风量小(5000m³/h)但含量高(CH₄比例15%),传统文化的工艺始终无法 用于。
很好解决工作方案
:
的工艺步骤流程
:
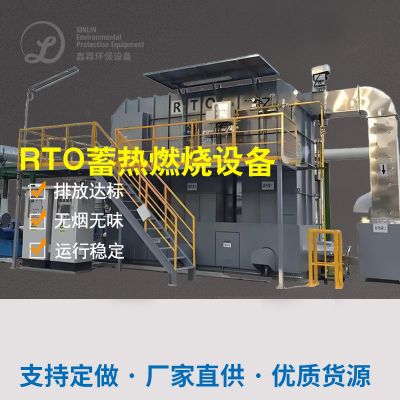
气体汇集 → 冷凝器脱水现象 → RTO蓄热复燃(加工处理CH₄及VOCs) → 余热回收于水器。
技巧新亮点
:
RTO软件系统热工作效率达95%,二氧化氮和转化了为CO₂并回收利用热动力。
方案化设定,土地征用仅50㎡。
启用目的
:
VOCs删去率>98%,年减少蒸气资金120万元。
装置加盟2今年年底完成环保节能收入再利用。
四、业工作小结与未来的未来走势
现实状况讲解
:
黑啤酒相关行业烟粉尘冶理推广率不佳60%,成长型型企业主仍以简单化自喷为核心。
优质法律趋严,首都、上海市等地已标准要求网上污染监测H₂S和VOCs。
提升方面
:
深度贫困控源
:改进污水处理站生产工艺缩减水解酸化池段产气。
智能化的运维
:形成智能物连接技术工艺实时公交调正机械设备运作。
物资化通过
:线上营销沼气池来发电或风能再利用摸式。
新技术介绍
:
高酸度工业废气:重要挑选“气液分离器+RTO”组合起来。
低有机废气浓度臭气熏天:动物法+催化氧化反应富有金钱性。
用据此案例分享不难发现,黑啤酒废水加工处理厂废水管控需“因厂施治”,融入排放量表现与成本价财政预算决定的技术路线规划。中国未来因为碳碳排放必须提供,具备破坏操控与电力能源收购的方案设计将是热门。

 扫一扫添加微信