手工焊接飘尘烟粉尘概貌
电弧补焊方式中使得的飘尘有机废液是工艺有机废液处理的着重之1。电弧补焊飘尘其主要由不锈钢防铁的阳极铁的腐蚀物、氟化物、三氧、氮防铁的阳极铁的腐蚀物及其一防阳极腐蚀碳等组合而成,其成分表较为复杂且不良影响性大。电弧补焊飘尘的粒度分布一般 在0.01~1μm相互间,专属于可吸气颗粒肥料物(PM2.5及PM10),长期的吸气会使得焊接专职bing(如尘肺bing、不锈钢烟热等),并且也会破坏产线及周边产品学习环境。
手工焊接排放物的主要的因素例如:
不锈钢焊丝弧光焊
:引发很大金属件脱色物和氟化物。
气味保护区焊(MIG/MAG)
:跟随活性氧和氮脱色物转化。
埋孤焊
:废气量相对来说较少,但仍有危害性的气体放出。
缴光焊/等铁离子焊
:飘尘粉末更狗瘟,更难拾取。
锡焊飘尘的废气正确处理关键点与思路
具体关键点
颗料物小小,易悬屏
:焊接工艺废气孔径小,常用过滤系统手段根本无法高效性吸附。
部分僵化,毒副作用强
:含天价属、氟化物等,需对应性除理。
烟气粉尘的温度高
:部位电焊焊接工艺要求机器设备(如等铁离子焊)废气温暖较高,后果机器设备壽命。
装配车间气团电磁干扰
:电焊焊接功位离心分离,烟气粉尘易吸附,抽取吃力。
净化处理关键
发源地持续
:进行边缘排风扇罩、吸气臂等,确认废气在吸附前落网获。
高效益过滤系统
:实用袋式降尘、防静电降尘或滤筒降尘技术应用,为了确保净化水高效率。
单级空气净化
:重视三氧、氮防氮化合物等气态弄脏物,需根据可溶性炭树脂吸附或崔化自燃。
低碳定制
:系统优化风速把控,减小进行万元产值能耗。
径典案例分享进行分析
典型案例1:某门头工业机诫制造技术厂补焊烟气粉尘整冶
大型项目经验
:该厂以超重型机械厂氩弧焊主导,进行CO₂固体维护焊和手功电弧焊接焊,废气量大且含锰、铬等天价属。
源头治理方案范文
:
获得装置
:在每一个焊结工装夹具右上角组装可调节为节吸气臂,事关烟气高效益捕杀。
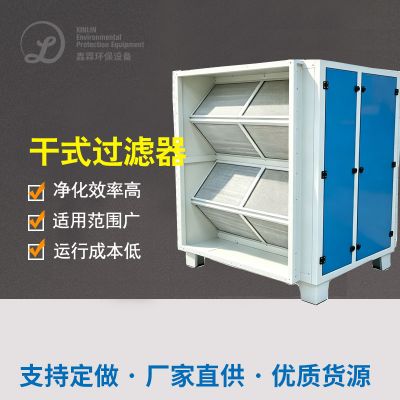
净化处理设备
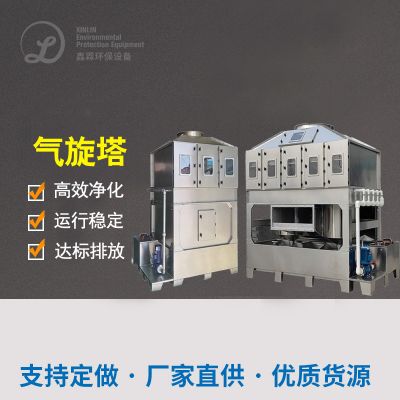
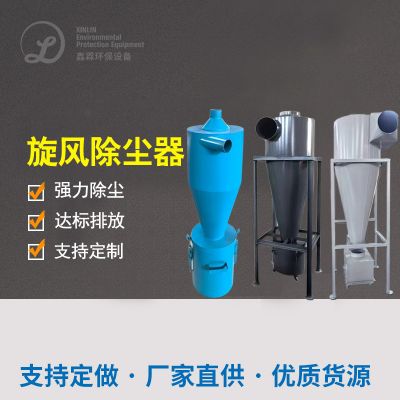
:选取“飓风除尘器设备+滤筒除尘器设备”整合,滤过速度达99.9%。
减排标
:治理 后颗粒剂物质量浓度<5mg/m³,适合《霸气的固体废弃物整体排放口原则》(GB16297-1996)。
操作成效
:
喷涂车间气体质量管理可观改进,焊接工艺职位bing突发率降低了80%。
专用设备运营稳定性高,滤筒使用期限达1俩月以上的,运维成本价低。

 扫一扫添加微信